高铁碳钢车轮锻造产线的智能化升级
在高端装备制造业全流程生产管控体系中,高铁车轮与车轴等锻件,作为决定装备服役安全性、疲劳寿命与运行可靠性的核心基础部件,其热成型过程中的尺寸精度、形位公差与批次成型一致性,是统筹平衡制造成本、产品质量与生产效率的核心管控环节,更是企业适配高端市场准入标准、实现精益化生产升级、筑牢核心市场竞争力的关键基础支撑,同时也是当前国内锻造行业在数字化、智能化转型进程中长期难以突破的核心管理与技术卡点。多数锻造企业质量管控始终停留在 “事后补救” 的被动模式,难以实现向 “全流程过程管控” 的精益化升级。
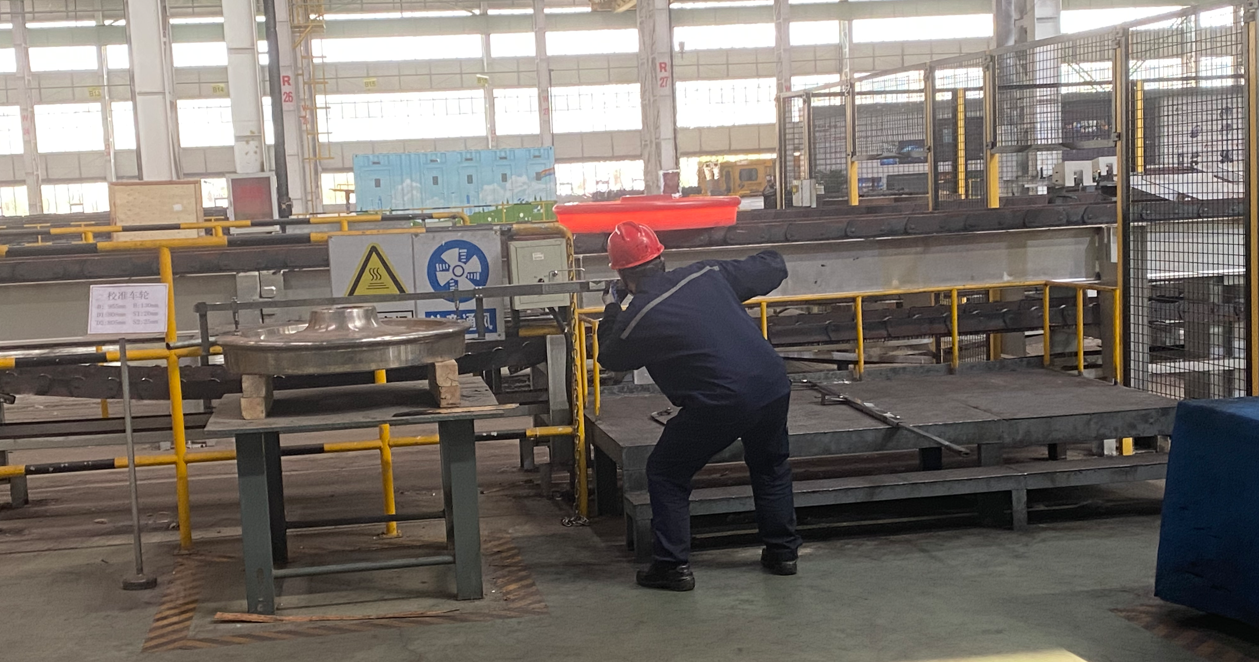
热态检测数据滞后:工艺调整被动失控传统人工检测需等待锻件完全冷却后开展,单环件检测耗时长达数小时,工艺参数调整只能依赖事后离线数据,无法针对热成型过程中的尺寸波动实时纠偏,易出现批量尺寸超差,导致热处理后废品率居高不下,无法实现工艺的闭环管控。
全尺寸检测覆盖不足:工艺优化无完整数据依据,人工检测仅能完成 20%-30% 的线性关键尺寸测量,无法覆盖异形环件的曲面尺寸、圆度、同轴度、偏心量等形位公差与空间尺寸,无法全面评估锻件充型完整性与轮廓成型质量,工艺优化只能凭借人工经验,难以系统性解决成型缺陷与形位超差问题。
高温环境测量精度失准:工艺调控缺乏量化支撑900-1250℃的红热锻件产生的强光辐射与高温,人工无法近距离精准定位测量,测量工具受高温产生热变形误差,同时无法消除材料热膨胀对尺寸的影响,测量误差最高可达 ±3mm,测量数据失真导致工艺参数调整无法实现精准量化,难以满足高端锻件的严苛公差要求。
质量数据无体系化管理:工艺迭代与预测性管控缺失,人工检测数据零散、无标准化存储与追溯能力,无法实现锻件检测数据的全生命周期管理,难以开展跨批次工艺对比、SPC 统计过程分析,无法识别模具磨损、工艺参数漂移等质量趋势,只能被动解决已发生的质量问题,无法实现前瞻性的工艺优化与预测性质量管控,严重阻碍产线智能化升级。
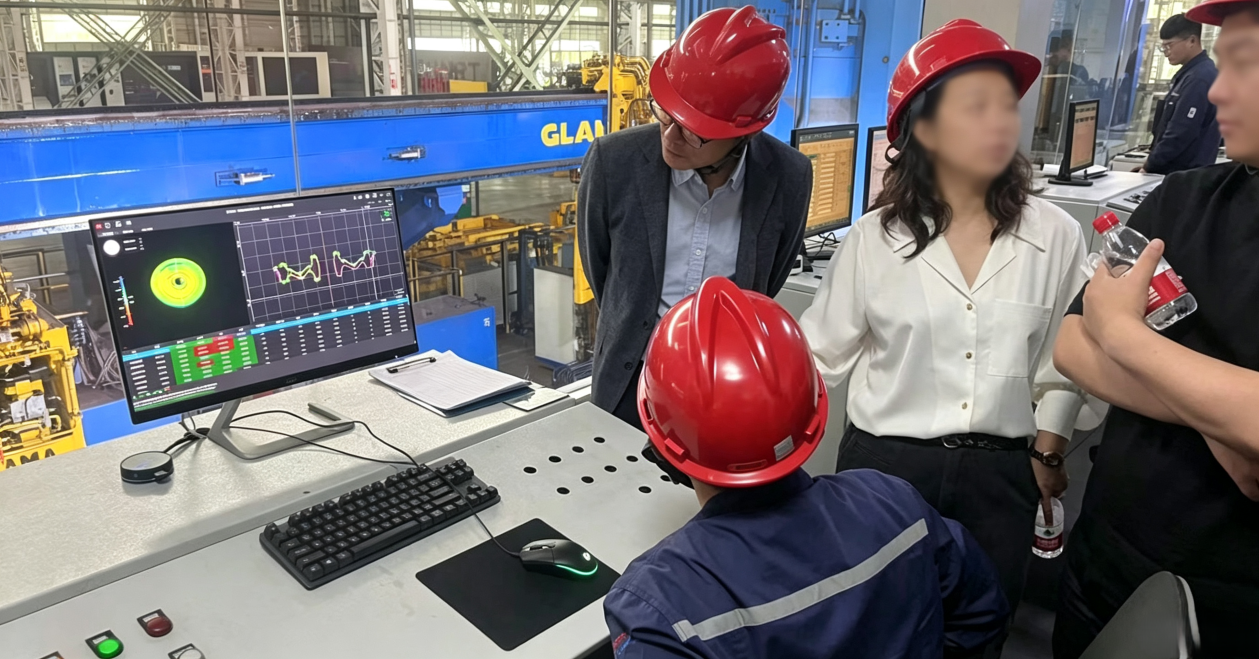
针对高端锻造行业热态尺寸检测领域存在的高温工况测量精度失准、检测效率与产线节拍脱节、多场景适配性薄弱、质量数据闭环溯源体系缺失等系列共性技术瓶颈,威领视觉热态在线视觉检测系统以结构光场测量技术为核心机理,耦合耐高温光学成像技术、全温区热形变补偿算法、多视角协同三维重建技术与工业级数字化管控技术,实现了热态锻件全尺寸、非接触式、高精度在线检测的规模化创新应用。该系统通过 4~6 台线视觉传感器多视角径向分布部署,配合工件回转机构实现锻件全表面数据采集,单次扫描时间<200ms,可快速完成锻件全域三维点云采集与数字孪生模型构建;基于黑体辐射定律建立的 100~1250℃全温区热膨胀补偿算法,可有效消除材料热膨胀对测量精度的影响,实现 1.5m 半径范围内热态尺寸测量误差≤±0.3mm,突破了高温工况下锻件精准测量的行业技术壁垒。
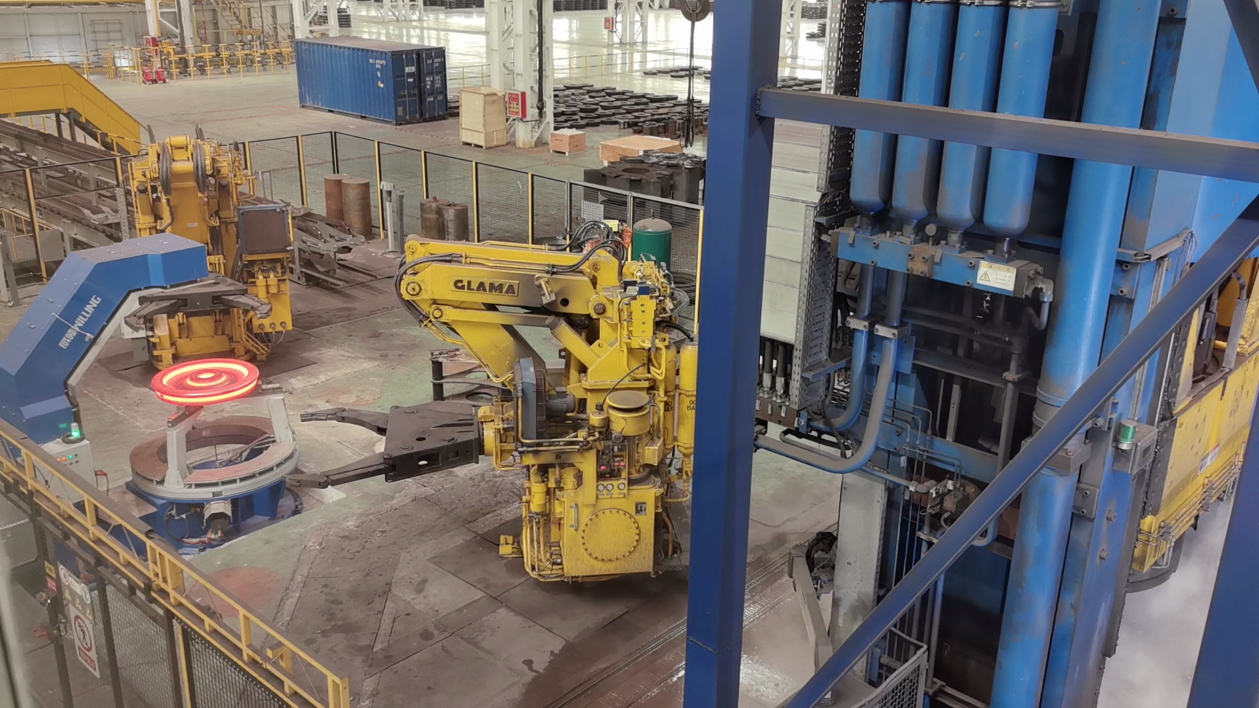
该技术在高铁车轮、航空环类锻件、高端轴承圈、汽车复杂结构锻件等领域的落地应用,彻底替代了传统人工离线检测模式,实现了热成型过程中锻件尺寸的实时在线检测与全流程质量管控。应用数据显示,该技术可将单件高铁车轮检测时间从 5 分钟缩短至 30 秒,检测效率提升 10 倍,尺寸漏检率从 5% 降至 0.2%,热处理后废品率下降 40%;针对航空环类锻件,可将全尺寸检测覆盖率从 30% 提升至 100%,大幅降低了企业人力成本、原材料损耗与质量风险。同时,该系统可通过标准化接口与企业 MES、ERP 等信息化系统无缝对接,实现检测数据的全生命周期管理与深度挖掘,构建 “检测 - 分析 - 反馈 - 执行” 的智能化工艺闭环,为锻造工艺参数动态优化、产线稳定性管控、模具磨损在线预判提供了精准的数据支撑,推动高端锻造行业从 “经验驱动” 向 “数据驱动” 的智能化转型。